Carbide Burr Shapes: The 13 Standard Profiles and What Each Is For
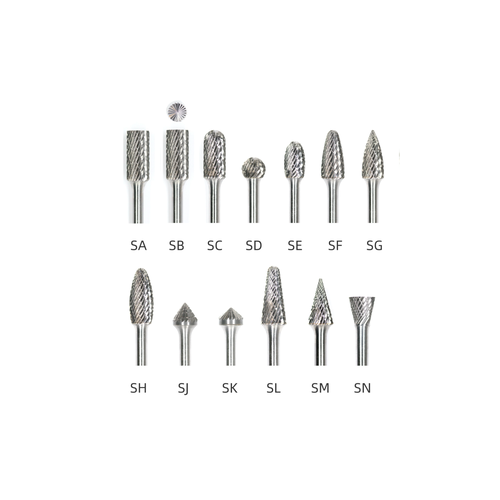
There are 13 standard carbide burr shapes, coded SA through SN. The letter is the shape; Most buyers who order the wrong burr have the material and the cut figured out. The problem is reach: they pick a profile that can't physically get at the surface. An SA where the job needs an end cut, a ball where a fillet was needed, a flame where the corner has to be square.
This chart covers all 13 profiles: what each one reaches and where each one fails. If you already know your shape code and just need speed data, head to the carbide burr RPM chart instead.
How Burr Shapes Are Coded
The 13-shape system is set out in ISO 7755 (hardmetal burrs), and the same SA–SN letters turn up in North American and European catalogues alike. Every burr we supply follows this coding, so a shape code on your purchase order will match what arrives.
Two things about the code trip up first-time buyers.
First, the letter is the shape, the number is the size. SA-1 through SA-9 are nine sizes of one shape. A catalogue listing "SA-1, SA-2, SA-3…" isn't offering nine shapes, just nine diameters and lengths of the same cylinder. And the number doesn't run on a universal scale. SA-5 and SD-5 are both "size 5" within their own families, but the two heads aren't the same dimension.
Second, similar-looking codes are genuinely different tools. SA, SB and SC are all cylinders. In use they behave nothing alike. The difference is entirely at the end of the head.
We can cross-reference DIN to ANSI on request. Send the drawing and we'll confirm the equivalent before you order.
The 13 Shapes at a Glance
Code
Shape
What the end looks like
Best used for
Where it fails
SA
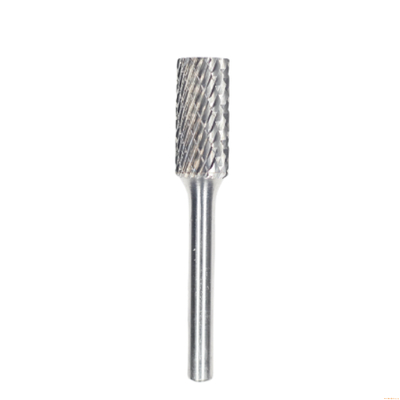
Cylindrical, no end cut
Flat top, no teeth on the top
Straight edges, weld dressing on plate, finishing slot walls
Cannot plunge — the flat face rubs and burnishes instead of cutting
SB
Cylindrical, with end cut
Flat top with cutting teeth
Plunge cutting, squaring a corner, opening and enlarging holes, spot facing
Plunge cutting, squaring a corner, opening and enlarging holes, spot facing
SC
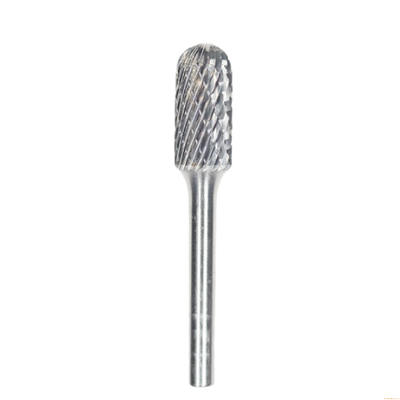
Cylindrical, radius end
Rounded corner on a cylindrical body
Rounded corner on a cylindrical body
Tilting the tool leaves a visible step at the radius
SD
Ball
Full sphere
Contoured surfaces, radii, hollowing, deburring inside curves
Small contact patch — wears fast if you lean on it
SE
Oval (egg)
Elliptical
Soft contours, blending on curved castings, aluminium and brass
Will not sit flat; poor choice for flat-bottom work
SF
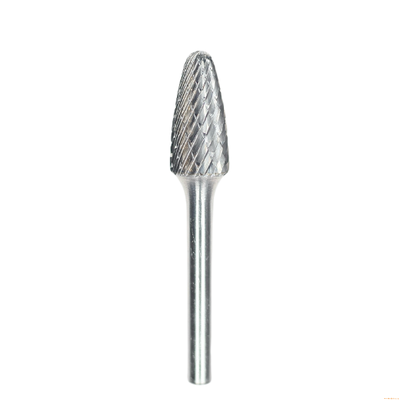
Tree, radius end
Tapered body, rounded top
Bottom of deep pockets, internal fillets, cavity work
Long reach invites chatter — keep overhang short
SG
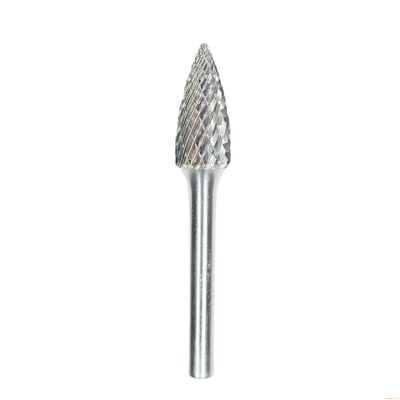
Tree, point end
Tapered body, pointed top
Starting a hole, chamfering, tight internal corners, opening narrow slots
The point is the weakest section; avoid side loading
SH
Flame
Flame profile
General deburring, weld seams, mixed contours — the best single-burr compromise
Good at many jobs, best at none
SJ
Cone, 60°, radius
60° included angle
Chamfering, deburring hole edges, 60° seat preparation
Angle must match the print or the seat will not seal
SK
Cone, 90°, radius
90° included angle
Chamfering, countersink preparation, edge breaking
Same — verify the angle before ordering
SL
Taper, radius end
Long taper with rounded tip
Tapered slots, dovetail forms, narrow angled recesses
A slightly bent shank makes a taper run out immediately
SM
Cone, point end
Sharp-pointed cone
Deburring small holes, fine detail, scribing
Tip is very fragile; unsuitable for heavy stock removal
SN
Inverted cone
Cone with the tip inverted
Back deburring, chamfering the far side of a through hole, T-slots
Needs clearance behind the workpiece
Five profiles cover most of our catalogue: SA, SB, SC, SG and SL. That's what die, mould, weld and fabrication work actually asks for. All 13 are available to order;
Cylindrical, Tree, Ball or Cone: Choosing by Task
Shape selection should start from the surface, not from the catalogue. Work backwards from what you need to reach:
Your task
Start with
Why this one
Deburring a straight edge or weld seam
SA, SC
Flat side wall presents the most teeth to a straight edge
Enlarging or opening a hole
SB, SG
Both cut on the end, so they can feed axially
Blending a fillet into a flat face
SC, SD
Radius matches the fillet without undercutting the face
Hollowing a curved surface
SD, SE
Spherical and elliptical profiles follow curvature in any direction
Cleaning the bottom of a deep pocket
SF, SL
Tapered body reaches past the walls without rubbing them
Back chamfering a through hole
SN
Only profile designed to cut on the far side
Chamfering a hole edge
SJ, SK
Fixed included angle gives a repeatable chamfer
One burr for mixed general work
SH
Flame profile is the accepted general-purpose compromise
Shape and Cut Have to Be Chosen Together
The shape decides where the burr can reach; the cut decides how it behaves once it's there. Specify one without the other and you get a tool that fits the job but finishes badly.
Single cut has one flute direction. It removes material fast and clears large chips, which suits aluminium, brass, copper and soft steel. Those same long chips are why it clogs on gummy materials without a lubricant.
Double cut has a cross-hatch tooth pattern. It breaks chips into small fragments, cuts more smoothly and gives noticeably better control at the same feed. That makes it the default for stainless, hardened steel and any job where surface finish matters. Roughly three quarters of the burrs in our own catalogue are double cut, because that's what European and North American machine shops order for steel and stainless.
Non-ferrous (aluminium) cut is a coarse single flute with deep gullets, designed to stop aluminium welding itself to the teeth. On 6061 or casting alloys, a standard double cut will cost you more in cleaning time than the right tool costs to buy.
Diamond cut is a separate category entirely, for hardened steel above 55 HRC, ceramics and carbide itself.
Tooth geometry and flute count change how aggressively a given shape cuts, whichever cut you choose. That's covered separately in how carbide burr tooth geometry affects cutting performance.
Six Mistakes That Account for Most Wrong Orders
Ordering SA when the job needs SB. Both are cylinders, and the difference is invisible in a thumbnail photo. SA has a plain flat end and can't plunge. If any part of the operation feeds the tool into the work along its axis, you need SB. See cylindrical SB burrs.
Mixing 6 mm and 1/4" shanks. 1/4" is 6.35 mm. A 6 mm shank will slide into a 1/4" collet but only grips a narrow band and slips under load; a 1/4" shank won't go into a 6 mm collet at all. Both sizes are common in our range — 1/4" is roughly half the catalogue, 6 mm most of the rest — so check which collet your grinder actually has. The same trap applies to 3 mm versus 1/8" (3.175 mm).
Choosing head size for reach rather than for the grinder. A larger head needs more torque and runs at lower RPM. Put a 1/2" head on a low-power die grinder and you get chatter, not faster removal. Our speed and feed reference gives the ceiling by head diameter and material.
Picking a shape by appearance. A ball looks versatile, and on curved surfaces it is. On a flat edge the contact patch is a single point, which is why ball burrs wear out fastest in shops that deburr plate.
Ignoring the angle on cone burrs. SJ is 60°, SK is 90°. If a screw seat needs to seal, a chamfer at the wrong included angle will leak however clean the finish looks.
Buying a burr to fix a hardness problem. Carbide burrs cut hardened steel, stainless and cast iron comfortably, but not every grade suits every hardness. If the tool is glazing instead of cutting, you need a different grade or a diamond burr. Changing the shape won't fix it.
How to Specify a Burr Order
For an accurate quote we need five things: shape code and size (SA-5, for example), head diameter × length, shank diameter, cut type and quantity. If all you have is a drawing or a sample, send either. We'll identify the profile and confirm the equivalent code before production.
If you'd rather have a stocked assortment than individual sizes, carbide burr sets put the common shapes in one case. That's usually the cheaper way to work out which profiles your work actually needs.
Not sure which profile you need? Tell us the material, the feature you're deburring or blending, and the tool you're running it in. We'll recommend a shape, a cut and a starting RPM. If no standard profile will reach the feature, we can make a custom head to your drawing.
FAQ
What do the letters SA, SB and SC mean on a carbide burr?
They're shape codes from ISO 7755, used in North American and European catalogues alike. SA is a cylinder with no end cut, SB is the same cylinder with an end cut, and SC has a radius end. The letter defines the profile; the number defines the size within it.
What is the difference between SA and SB burrs?
Only the end. SA has a plain flat face with no cutting teeth, so it works on side walls but can't be plunged. SB has teeth across the end face, so you can feed it straight into the work to open holes or square corners.
How many standard carbide burr shapes are there?
Thirteen: SA, SB, SC, SD, SE, SF, SG, SH, SJ, SK, SL, SM and SN. Custom and modified profiles exist too, but those thirteen cover almost all standard deburring, blending and stock removal work.
Can I use a 6 mm shank burr in a 1/4" die grinder?
Only if the collet is genuinely 6 mm. 1/4" is 6.35 mm, so a 6 mm shank sits loose in a 1/4" collet and slips under load. A 1/4" shank won't fit a 6 mm collet at all. Check the marking on the collet instead of assuming.
Single cut or double cut for stainless steel?
Double cut. The cross-hatch pattern breaks chips small, cuts more smoothly and gives better control in work-hardening alloys. For aluminium, brass and soft steel, single cut is better when fast stock removal and chip clearance matter more than finish.
Which burr shape is best for general deburring?
There is no single "best" shape for every job, because the right burr depends on the edge or contour you are cleaning. However, a few shapes cover most general deburring tasks: SA-5, SC-5, SF-5, SG-5
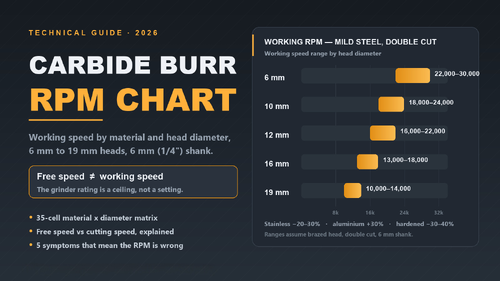
Wykres obrotów frezów węglikowych według materiału i średnicy główki
Większość szlifierek prostych ma prędkość znamionową 20 000–30 000 obr./min, a niektóre modele pneumatyczne podają 50 000. Prawie każda awaria frezu węglikowego, którą widzimy — szklenie, zapychanie, wyszczerbione rowki, obluzowana główka lutowana — wynika z jednego błędnie odczytanego numeru: obroty podane na szlifierce to prędkość obrotowa biegu jałowego wrzeciona, a nie robocza prędkość frezu w materiale.
Ten wykres podaje zakresy prędkości roboczych w zależności od średnicy główki i materiału. Jest przeznaczony dla standardowych frezów węglikowych z lutowaną główką, dwurzędowych, na trzpieniu 6 mm (1/4 cala). Tam, gdzie opublikowane wykresy producentów się nie zgadzają — a zdarza się to, nawet trzykrotnie dla tego samego rozmiaru główki — przyjmujemy wartość konserwatywną i tak zaznaczamy.
Wykres: obroty robocze według materiału i średnicy główki
Materiał
6 mm
10 mm
12 mm
16 mm
19 mm
Stal miękka
22 000–30 000
18 000–24 000
16 000–22 000
13 000–18 000
10 000–14 000
Stal nierdzewna
16 000–21 000
13 000–17 000
12 000–16 000
10 000–13 000
7 000–10 000
Żeliwo
24 000–33 000
20 000–26 000
18 000–24 000
14 000–20 000
11 000–15 000
Aluminium i miękkie stopy
28 000–39 000
23 000–31 000
21 000–28 000
17 000–23 000
13 000–18 000
Miedź i mosiądz
27 000–37 000
22 000–30 000
20 000–27 000
16 000–22 000
12 000–17 000
Stal hartowana, HRC 45+
14 000–19 000
11 000–15 000
10 000–14 000
8 000–11 000
6 000–9 000
Tworzywa sztuczne i laminaty szklano-epoksydowe
15 000–21 000
12 000–17 000
11 000–15 000
9 000–12 000
7 000–10 000
Prędkość biegu jałowego a prędkość robocza
Mocowanie wrzeciona o prędkości 50 000 obr./min jest mierzone bez niczego w uchwycie. Załóż główkę 19 mm na to wrzeciono, a krawędź tnąca porusza się z prędkością około 3000 m/min — około dziesięć razy większą prędkością powierzchniową, jaką może wytrzymać lutowana krawędź węglikowa na stali. Uruchom ją z taką prędkością, a połączenie lutowane przegrzeje się w ciągu kilku minut; główka nie zepsuje się pierwszego dnia, zepsuje się w przyszłym tygodniu, w obrabianym przedmiocie. Dlatego największe główki na wykresie mają prędkość 10 000–14 000 obr./min: przy tych prędkościach krawędź pracuje z prędkością około 600–850 m/min, którą lutowany węglik może wytrzymać w sposób ciągły.
Sprawdź każdą komórkę za pomocą jednego wzoru
Prędkość robocza z prędkości skrawania: N (obr./min) = Vc (m/min) × 1000 ÷ (π × D (mm))
Przykłady obliczeń, każdy mieszczący się w swojej komórce wykresu:
Główka 12 mm w stali miękkiej, docelowa Vc ≈ 650 m/min → N ≈ 17 200 obr./min → komórka mówi 16 000–22 000 ✓
Główka 12 mm w stali nierdzewnej, Vc ≈ 470 → N ≈ 12 500 obr./min → komórka mówi 12 000–16 000 ✓
Główka 12 mm w aluminium, Vc ≈ 845 → N ≈ 22 400 obr./min → komórka mówi 21 000–28 000 ✓
Główka 12 mm w stali hartowanej, Vc ≈ 420 → N ≈ 11 100 obr./min → komórka mówi 10 000–14 000 ✓
Wykres to po prostu ten wzór z konserwatywnymi zakresami Vc dla każdego materiału — aluminium i miedź pracują szybko, ponieważ ryzykiem jest zgrzewanie wiórów, a nie ciepło krawędzi; stal hartowana pracuje wolno, ponieważ każdy punkt obciążenia krawędzi trafia na połączenie lutowane.
Cięcie jednostronne lub dwustronne zmienia wiersz, który odczytujesz
Cięcie dwustronne(dwa przecinające się rowki) łamie wiór: używaj go do stali, stali nierdzewnej, żeliwa. Zacznij od środka zakresu.
Cięcie jednostronne(jeden otwarty rowek) ewakuuje wiór: używaj go do aluminium, miedzi, tworzyw sztucznych — materiałów o lepkich wiórach, gdzie możesz użyć górnej granicy zakresu, ponieważ ograniczeniem jest luz, a nie ciepło.
Jedno ostrzeżenie w obu kierunkach: nie używaj frezu jednostronnego do stali nierdzewnej — jeden szeroki rowek nie jest w stanie złamać ciągliwego wióra, a krawędź utwardza powierzchnię, działając przeciwko tobie. A frez dwustronny w aluminium zapcha się w ciągu kilku sekund, niezależnie od tego, co mówi wykres.
Pięć objawów niewłaściwej prędkości
Objaw
Przyczyna
Rozwiązanie
Wióry stają się niebieskie / słomkowe
Zbyt szybko — ciepło krawędzi powyżej tolerancji lutowania
Zmniejsz o 20–30%, sprawdź ciśnienie
Frez "zapycha się" / zatyka w aluminium
Zbyt wolno dla lepkiego wióra lub cięcie dwustronne w miękkim stopie
Zwiększ prędkość do zakresu dla aluminium, przełącz na cięcie jednostronne
Znaki drgań, piszczenie
Zbyt szybko dla stosunku główki do trzpienia, zbyt długie wysięgnięcie
Zejdź do dolnej granicy zakresu, skróć wysięgnięcie
Krawędź tępi się w ciągu kilku minut
Zbyt wolno — tarcie zamiast cięcia
Zwiększ prędkość o 10–20% przed wymianą frezu
Linia lutowania przebarwia się / główka obluzowuje się później
Ciągłe działanie z prędkością biegu jałowego
Traktuj znamionową prędkość szlifierki jako sufit, nigdy jako ustawienie
Skąd pochodzą te liczby
Uczciwe zastrzeżenie: opublikowane wykresy obrotów frezów się nie zgadzają — ta sama główka 1/2" jest oceniana od 8 000 do 24 000 obr./min w zależności od marki. Nasze zakresy pochodzą z limitów prędkości skrawania dla lutowanego węglika (około 750–850 m/min w sposób ciągły), są sprawdzane z opublikowanymi wykresami producentów i są konserwatywnie nastawione tam, gdzie źródła się kłócą. Są to szacunki inżynierskie, a nie dane z testów laboratoryjnych: gdy twoja maszyna, twoje mocowanie lub twój materiał zachowują się inaczej, wierz pięciu objawom powyżej bardziej niż jakimkolwiek wykresom — w tym naszym.
Często zadawane pytania
Czy mogę używać frezu węglikowego w dowolnej szlifierce prostej?
W każdej szlifierce prostej, która przyjmuje trzpień, tak — ale dopasuj prędkość. Szlifierka prosta elektryczna o prędkości 25 000 obr./min jest odpowiednia dla główek do około 12 mm; pneumatyczna szlifierka o prędkości 50 000 obr./min powinna być dławiona lub wyposażona w mniejszą główkę.
Co się stanie, jeśli będę używać frezu węglikowego zbyt szybko?
Najpierw wióry zmieniają kolor, potem krawędź szkli się i przestaje ciąć, potem połączenie lutowane słabnie. Awaria jest zazwyczaj opóźniona — frez, który „nagle stracił główkę”, był używany zbyt szybko kilka dni wcześniej.
Dlaczego mój frez zapycha się w aluminium nawet przy właściwej prędkości?
Najprawdopodobniej niewłaściwy typ cięcia. Rowki dwustronne zatrzymują miękkie wióry. Rozwiązaniem jest cięcie jednostronne lub wzór do cięcia aluminium (gruboziarnisty) — sama prędkość nie uratuje frezu dwustronnego w aluminium.
Jaka prędkość dla stali hartowanej lub stali o twardości HRC 60?
Wiersz dla stali hartowanej: 6 000–9 000 obr./min dla główki 19 mm, 10 000–14 000 dla 12 mm. Jeśli frez jest lity (nie lutowany), możesz pracować z górnej granicy zakresu — zobacz nasz Frez dwustronny SB-5 1/2" dla standardowej opcji stalowej 1/2".
Czy dłuższy frez zmienia prędkość?
Dłuższe rowki i większe wysięgnięcie dodają dźwigni. Gdy długość rowka jest ponad 3 razy większa od średnicy trzpienia, przyjmij dolną granicę zakresu i pozwól frezowi wykonać pracę.
Dlaczego wykresy obrotów producentów tak bardzo się różnią?
Ponieważ żaden z nich nie publikuje danych z testów laboratoryjnych — każdy wykres na rynku, w tym nasz, jest obliczeniem prędkości skrawania z marginesem bezpieczeństwa. Różnica (do 3x) oznacza, że wykres jest punktem wyjścia, a pięć objawów to rzeczywista pętla informacji zwrotnej.
Skąd mam wiedzieć, że mój frez jest zużyty?
Nie tylko po wyglądzie. Glazurę na krawędzi można usunąć kamieniem do ostrzenia; wymień frez, gdy profil rowka jest widocznie zaokrąglony lub szybkość usuwania materiału pozostaje niska nawet po ponownym ustawieniu prędkości.
Uzyskaj wycenę
Podaj nam materiał i rozmiar główki, z którymi pracujesz — produkujemy frezy węglikowe serii SA, SB i SC w wersjach metrycznych i calowych, a my potwierdzimy właściwą prędkość i typ cięcia dla Twojego zastosowania.
Prowadnica wiertła koronowego TCT: rozmiary, trzpienie, materiały i zastosowania przemysłowe
W nowoczesnej obróbce metali i ciężkiej produkcji przemysłowej, wydajność i precyzja wiercenia otworów są kluczowe. Tradycyjne wiertła kręte są często powolne, energochłonne i podatne na szybkie zużycie podczas pracy z twardymi stopami.Wiertła koronowe TCT (z końcówką z węglika wolframu)zrewolucjonizowały wysokowydajne wiercenie, oferując szybsze tempo penetracji, doskonałą odporność na ciepło i wydłużoną żywotność narzędzia.
Ta kompleksowa prezentacja omawia projekt techniczny, dobór materiałów, kluczowe zastosowania przemysłowe i kryteria wyboru wiertła koronowego TCT.
1. Czym jest wiertło koronowe TCT?
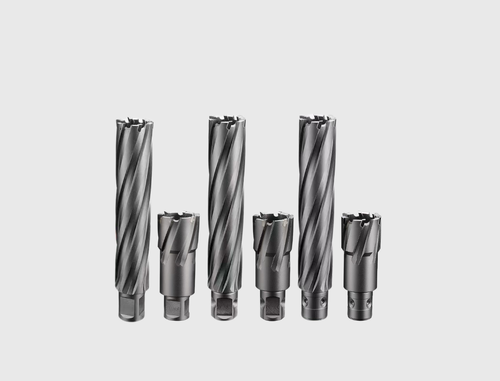
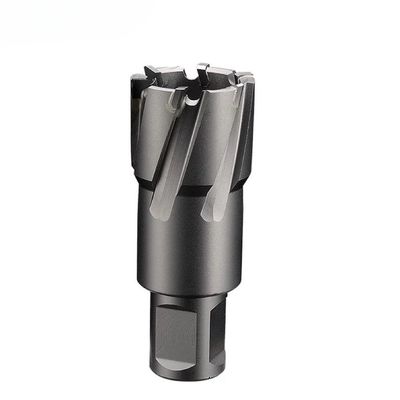
A wiertło koronowe TCT(znane również jako wiertło koronowe z końcówką z węglika) to puste, specjalistyczne narzędzie tnące używane z wiertarkami magnetycznymi, wiertarkami promieniowymi i centrami CNC.
W przeciwieństwie do konwencjonalnych wierteł krętych, które zamieniają całą objętość otworu na wióry, wiertło koronowe tnie tylko zewnętrzny obwód otworu. Proces ten pozostawia lity środkowy rdzeń, dramatycznie zmniejszając tarcie skrawania, zużycie energii przez maszynę i czas wiercenia.
Kluczowe zalety wiercenia koronowego:
Energooszczędność: Usuwa tylko 1/3 do 1/4 materiału w porównaniu do wiercenia pełnego.
Otwory bez zadziorów: Zapewnia gładkie, dokładne i pozbawione zadziorów wykończenie bez konieczności wstępnego wiercenia lub otworów prowadzących.
Szybka penetracja: Wielozębna geometria równomiernie rozkłada obciążenie wiórami, podwajając lub potrajając prędkości posuwu.
2. Specyfikacje techniczne i inżynieria narzędzi
Zrozumienie konstrukcji wiertła koronowego TCT pomaga w wyborze odpowiedniego narzędzia do wymagających środowisk cięcia.
A. Geometria zębów i surowce
Mikroziarnisty węglik pierwotny: Najwyższej jakości wiertła TCT wykorzystują w 100% pierwotne wkładki z węglika wolframu o mikroziarnistej strukturze, lutowane do korpusu ze stali stopowej, zapewniając wysoką twardość i odporność na ścieranie.
Geometria wielozębna z przesunięciem: Końcówki z węglika są szlifowane pod różnymi kątami cięcia wewnętrznego, środkowego i zewnętrznego, aby łamać wióry na mniejsze fragmenty, zapobiegając zakleszczeniu narzędzia i zmniejszając obciążenie wrzeciona.
Zaawansowane lutowanie: Technologia lutowania płaskiego dna srebrem zapewnia wysoką wytrzymałość połączenia między końcówkami z węglika a korpusem stalowym, eliminując odrywanie się końcówek pod dużym naciskiem posuwu.
B. Konfiguracje trzpieni i kompatybilność z maszynami
Aby pasowały do różnych systemów wiertarek magnetycznych na całym świecie, wiertła TCT są produkowane ze standardowymi napędami trzpieni:
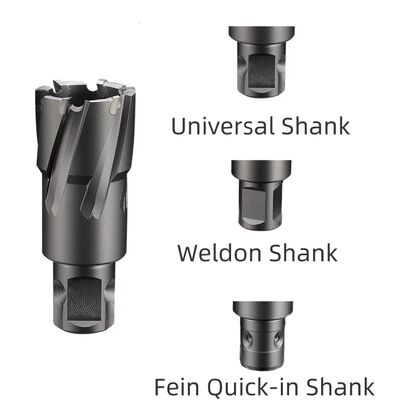
Trzpień Weldon 3/4" (19,05 mm): Podwójne płaskie powierzchnie zapewniają sztywne mocowanie; pasuje do większości światowych wiertarek magnetycznych.
Trzpień uniwersalny: Posiada kombinację płaskich powierzchni i rowków szybkiego połączenia dla uniwersalnego dopasowania.
Trzpień Fein Quick-In 18 mm: Zaprojektowany specjalnie dla europejskich uchwytów szybkomocujących bez użycia narzędzi.
Trzpień Weldon 1-1/4" (31,75 mm): Używany w ciężkich, wielkogabarytowych wiertłach TCT (60 mm+).
C. Wymiary i głębokość cięcia (DOC)
Średnice cięcia: Zakres od kompaktowych 12 mm do dużych 100+ mm standardowych rozmiarów, z możliwością produkcji niestandardowej do 250 mm+.
Głębokość cięcia (DOC): Standardowe dostępne głębokości to 35 mm, 50 mm, 75 mm i 100 mm, z opcjami o zwiększonej głębokości dostępnymi w 150 mm i 200 mm DOC.
3. Wiertła TCT vs. wiertła HSS: porównanie techniczne
Wybór między wiertłami ze stali szybkotną (HSS) a wiertłami z końcówką z węglika wolframu (TCT) zależy od twardości materiału, warunków pracy i wymagań dotyczących partii.
4. Kompatybilność materiałowa i przydatność do obrabianych przedmiotów
Wiertła koronowe TCT doskonale sprawdzają się przy wierceniu twardych, ściernych lub generujących ciepło materiałów, gdzie narzędzia HSS szybko się tępią:
Stal konstrukcyjna o wysokiej wytrzymałości: Ciężkie belki dwuteowe, profile stalowe, płyty konstrukcyjne Q345/Q460 i S355.
Stale nierdzewne: Stale austenityczne (304, 316) i duplex, pokonujące wyzwania związane z hartowaniem przez zgniot.
Stopy hartowane i odporne na ścieranie: Płyty stalowe odporne na ścieranie, płyty pancerne i stal narzędziowa hartowana/odpuszczana.
Żeliwa i metale ścierne: Żeliwo sferoidalne, żeliwo szare i stopy aluminium o wysokiej zawartości krzemu.
Szyny kolejowe i ciężkie konstrukcje stalowe: Hartowane cieplnie szyny kolejowe, wysięgniki dźwigów i ramy podwozi ciężarówek.
5. Mechanizm działania i ewakuacja wiórów
Skuteczny proces wiercenia koronowego opiera się na wydajnej ewakuacji wiórów i zarządzaniu termicznym:
Centrowanie trzpieniem prowadzącym: Trzpień prowadzący lokalizuje punkt wiercenia, wyrównuje cięcie i otwiera wewnętrzny zawór olejowy, umożliwiając przepływ chłodziwa bezpośrednio do zębów tnących.
Cięcie obwodowe: Zęby z węglika tną rowek pierścieniowy w metalu. Wewnętrzne i zewnętrzne kanały spiralne szybko odprowadzają wióry ze strefy cięcia.
Automatyczne wyrzucanie rdzenia: Po zakończeniu wiercenia otworu wewnętrzna sprężyna wysuwa trzpień prowadzący do przodu, natychmiast wyrzucając lity rdzeń metalowy.
6. Docelowe branże i zastosowania terenowe
Wiertła koronowe TCT są niezbędne w sektorach ciężkiego przemysłu:
Konstrukcje stalowe i budownictwo: Wiercenie otworów pod śruby i połączenia w słupach konstrukcyjnych, kratownicach stalowych i płytach węzłowych.
Inżynieria mostowa i infrastruktura drogowa: Konserwacja terenowa, wzmacnianie i instalacja płyt łączących na stalowych mostach belkowych.
Budowa statków, przemysł morski i offshore: Modyfikacja płyt pokładowych, montaż kadłubów i wiercenie w korozyjnych, wysokowytrzymałych środowiskach morskich.
Infrastruktura kolejowa: Wiercenie na torach kolejowych dla urządzeń sygnalizacyjnych, łubków i napraw lokomotyw.
Ciężkie maszyny i sprzęt: Modyfikacja podwozi ciężarówek, produkcja wysięgników dźwigów i obróbka płyt ściernych w górnictwie/rolnictwie.
7. Lista kontrolna wyboru--Przewodnik po zakupach i produkcja niestandardowa
Dopasowanie uchwytu maszyny: Sprawdź, czy Twoja wiertarka magnetyczna używa trzpienia Weldon 3/4", uniwersalnego lub Quick-In.
Sprawdź twardość materiału: Wybierz TCT przy obróbce stali nierdzewnej, stali stopowej lub materiałów o twardości powyżej HRC 32.
Wybierz odpowiednią DOC: Upewnij się, że głębokość cięcia (DOC) przekracza grubość obrabianego przedmiotu o co najmniej 5 mm.
Standardowe stany magazynowe vs. produkcja niestandardowa OEM:
Standardowe rozmiary: Producenci zazwyczaj utrzymują obszerny zapas standardowych średnic i głębokości (DOC 35/50/75/100 mm) do natychmiastowej wysyłki.
Niestandardowe inżynieria: Niestandardowe średnice (do 250 mm+), wiertła o zwiększonej głębokości (DOC 150-200 mm) i niestandardowe geometrie mogą być produkowane na żądanie na podstawie rysunków technicznych lub próbek.
Wnioski
Wiertła koronowe TCT stanowią ostateczny wybór do ciężkiego wiercenia metali. Łącząc końcówki z węglika wolframu o mikroziarnistej strukturze z zoptymalizowanymi geometrii zębów, narzędzia te zapewniają niezrównaną prędkość, stabilność termiczną i żywotność w twardych i ściernych metalach.
Niezależnie od tego, czy pracujesz w produkcji konstrukcji stalowych, budowie mostów, czy naprawach ciężkiego sprzętu, wybór odpowiedniego wiertła koronowego TCT zapewnia wysoką produktywność i niższy całkowity koszt za otwór.
1. Wprowadzenie: Co to jest otwornica HSS?
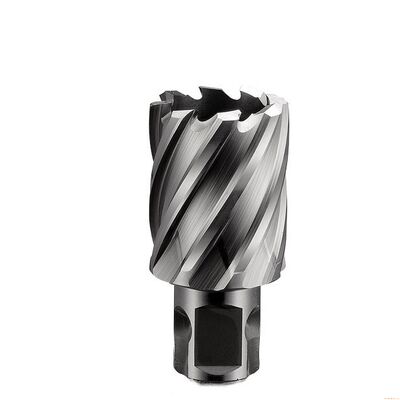
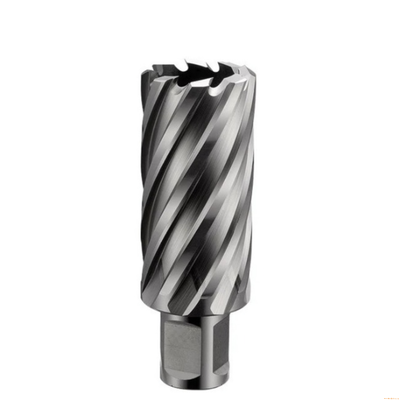
W nowoczesnej obróbce stali konstrukcyjnej, metalurgii i ciężkim budownictwie, wydajność i jakość otworu są kluczowe. Otwornice ze stali szybkotnącej (HSS) – znane również jako wiertła rdzeniowe, wiertła do wiertnic magnetycznych lub frezy do blach stalowych – zrewolucjonizowały precyzyjne wiercenie otworów.
W przeciwieństwie do tradycyjnych wierteł krętych, które usuwają cały materiał z całej objętości otworu, otwornica HSS tnie tylko po obwodzie. Ten proces cięcia obwodowego tworzy cylindryczny rdzeń (lub wiór), który jest wyrzucany po zakończeniu, wymagając znacznie mniejszej mocy, nacisku i czasu przy jednoczesnym zapewnieniu czystych otworów bez zadziorów.
2. Gatunki materiałów: HSS M2 vs. M35 Kobalt (5% Co)
Wybór odpowiedniego surowca jest kluczowy dla żywotności narzędzia, prędkości cięcia i ogólnej wydajności. W CHENGDU BABOS TOOLS produkujemy wysokiej jakości otwornice HSS z dwóch standardowych formuł stali szybkotnącej:
Stal szybkotnąca M2 (klasa standardowa):
M2 jest materiałem referencyjnym do ogólnego wiercenia stali konstrukcyjnej. Oferuje doskonałą równowagę między wytrzymałością, odpornością na ścieranie i opłacalnością, co czyni go najpopularniejszym wyborem do standardowych blach ze stali węglowej, stali miękkiej i żelaza o wytrzymałości na rozciąganie do 400 N/mm².
Stal szybkotnąca M35 Kobalt (5% Kobalt):
Wzbogacona 5% kobaltu, klasa M35 zapewnia doskonałą twardość w podwyższonej temperaturze, stabilność termiczną i odporność na ścieranie przy ciągłym obciążeniu w trudnych warunkach. Jest specjalnie zaprojektowana do wiercenia twardych stopów, twardych stali konstrukcyjnych i stali nierdzewnej (np. 304, 316), gdzie nagromadzenie ciepła powoduje przedwczesne zużycie standardowych narzędzi.
3. Kluczowe specyfikacje techniczne i kompatybilność
Typy chwytów
Aby zapewnić uniwersalne dopasowanie do różnych wiertnic magnetycznych (mag drill) i wiertarek promieniowych, otwornice HSS są dostępne w kilku standardowych konstrukcjach chwytów:
Chwyt Weldon 3/4" (19,05 mm): Posiada dwa płaskie boki do mocowania dwoma śrubami; najczęściej używany chwyt na świecie (pasuje do sprzętu Hougen, Rotabroach, Nitto i BABOS).
Chwyt uniwersalny (19,05 mm): Łączy płaskie boki Weldon z rowkiem do szybkiej wymiany, zapewniając uniwersalną kompatybilność z różnymi uchwytami narzędziowymi.
Chwyt Fein Quick-IN: Zaprojektowany do systemów szybkiego blokowania w specjalistycznych wiertnicach magnetycznych Fein.
Typowe średnice i głębokości cięcia (DOC)
Rozmiary otworów przy wysokich obrotach: Ø14mm, Ø18mm, Ø22mm i Ø26mm (dokładnie odpowiadające standardowym zastosowaniom śrub z luzem M12, M16, M20 i M24).
Zakresy głębokości cięcia: Seria standardowa w 30mm i 50mm DOC; Seria przedłużona w 75mm i 100mm DOC dla grubych konstrukcji blaszanych.
4. Zaawansowana geometria i cechy konstrukcyjne
Tym, co wyróżnia wysokowydajną otwornicę HSS, jest jej wewnętrzna geometria zębów i precyzyjny proces produkcyjny:
Geometria wieloostrzowa o cienkiej ściance: Zmniejsza opór cięcia, równomiernie rozkłada obciążenie wiórami na rowkach i zapewnia gładkie, pozbawione wibracji wykończenie otworu bez zjawiska drgania.
Precyzyjne szlifowanie CNC: Rowki w pełni szlifowane CNC gwarantują ścisłą koncentryczność i dokładność wymiarową, eliminując owalność otworu i bicie narzędzia.
Kompatybilność z wewnętrznym sworzniem prowadzącym chłodziwa: Zaprojektowane do przyjmowania centralnych sworzni prowadzących, które stale dostarczają płyn chłodzący bezpośrednio do krawędzi tnącej, jednocześnie ułatwiając wyrzucanie wióra.
5. Wskazówki dotyczące rozwiązywania problemów i konserwacji
Aby zmaksymalizować żywotność operacyjną Twoich wierteł rdzeniowych HSS, postępuj zgodnie z poniższymi najlepszymi praktykami:
Zawsze używaj chłodziwa/smarów: Ciągłe chłodzenie wewnętrzne zapobiega przegrzewaniu, zachowuje ostrość zębów i zapewnia płynne odprowadzanie wiórów.
Utrzymuj stałe ciśnienie posuwu: Unikaj pulsowania uchwytem posuwu. Stałe, mocne ciśnienie pozwala geometrii wieloostrzowej na czyste ścinanie metalu.
Sprawdź funkcjonalność sworznia prowadzącego: Upewnij się, że wewnętrzny sworzeń wyrzutowy porusza się swobodnie, aby ułatwić płynne wyrzucanie wióra po każdym cięciu.
6. Produkcja OEM i Private-Label z BABOS
Jako dedykowany producent narzędzi tnących z ponad 16-letnim doświadczeniem, CHENGDU BABOS CUTTING TECH CO., LTD. oferuje kompleksowe partnerstwa w zakresie produkcji private-label oraz OEM/ODM dla globalnych marek narzędzi i dystrybutorów przemysłowych.
Niestandardowe grawerowanie laserowe: Wysokiej precyzji grawerowanie laserowe logo Twojej firmy, niestandardowych numerów części i specyfikacji rozmiaru bezpośrednio na chwycie narzędzia.
Dopasowane rozwiązania opakowaniowe: Indywidualne, wytrzymałe tuby formowane z rozdmuchu, niestandardowe opakowania w kolorowych pudełkach i zestawy wieloczęściowe.
Elastyczne ilości zamówień: Niskie MOQ dla niestandardowych partii z własnym brandingiem, z możliwością wsparcia próbnego dla mieszanych rozmiarów.
100% zapewnienie jakości: Każda otwornica przechodzi rygorystyczną kontrolę twardości, tolerancji bicia i integralności powierzchni zgodnie ze standardami operacyjnymi zgodnymi z ISO.
7. Często zadawane pytania (FAQ)
P: Czy otwornice HSS można stosować do stali nierdzewnej?
O: Tak. Do zastosowań ze stalą nierdzewną zdecydowanie zalecamy wybór otwornic HSS M35 Kobalt (5% Co) w połączeniu z odpowiednim olejem do cięcia, aby wytrzymać wysokie temperatury i hartowanie.
P: Jaka jest główna różnica między otwornicami z chwytem Weldon a chwytem uniwersalnym?
O: Chwyty Weldon posiadają dwa płaskie boki mocowane śrubami dociskowymi, podczas gdy chwyty uniwersalne zawierają zarówno płaskie boki, jak i rowek do szybkiej wymiany, co zapewnia szerszą kompatybilność z różnymi markami wiertnic magnetycznych.
P: Dlaczego wybrać HSS zamiast otwornic TCT do otworów o mniejszej średnicy?
O: Otwornice HSS oferują wyższą wytrzymałość i elastyczność zębów, co czyni je mniej podatnymi na wykruszanie zębów przy mniejszych średnicach (poniżej Ø20mm) i w cienkościennych konstrukcjach stalowych przy ręcznym lub przenośnym posuwie.
Poproś o swój niestandardowy cennik OEM już dziś
Oficjalna strona internetowa: industrial-cuttingtools.com
Fokus produkcji: Otwornice HSS i TCT | Frezy trzpieniowe z węglika spiekanego | Frezy trzpieniowe z węglika spiekanego litego
Przy wyborze obrotów z węglem wolframu większość kupujących skupia się na klasie węgłu, twardości lub rozmiarze łopatki, ale często pomija jeden z najważniejszych czynników wydajności: geometrię zęba.
Konstrukcja zęba (zwana również płytką lub układem cięcia) bezpośrednio określa prędkość cięcia, wydajność usuwania odłamków, wykończenie powierzchni, wytwarzanie ciepła i żywotność narzędzia.
Jeśli jesteś dystrybutorem narzędzi, nabywcą przemysłowym lub kierownikiem zakupów fabrycznych,Zrozumienie geometrii zębów pomoże wybrać odpowiedni karbid do każdej aplikacji i uniknąć niepotrzebnych kosztów narzędzi..
Co to jest geometria zębów w karburowych bursach obrotowych?
Geometria zęba odnosi się do kształtu, wielkości i układu krawędzi cięcia na głowie węglowej.
- Jak agresywnie materiał jest usuwany
- Jak gładko ścina burr
- Jak wyładowywane są chipy
- Jak długo trwa burr
Dobrze zaprojektowany wzór zębów poprawia wydajność cięcia o 30-50% i znacznie zmniejsza zużycie narzędzi.
Powszechne rodzaje zębów węglowodorów
Rodzaj zęba
Wymiar
Najlepiej dla
Cechy
Single Cut ((SC))
Zęby spiralne w jednym kierunku
Stal, żelazo odlewane
Szybkie usuwanie zapasów
Dwukrotny wycinek (DC)
Zęby krzyżowe
Stal nierdzewna, stal utwardzonaJa...
Gładsze wykończenie, stabilne cięcie
Aluminiowe cięcie ((AL)
Wielka pojedyncza fletka
Aluminium, mosiądz, tworzywa sztuczne
Środki przeciwzakładania
Jednorazowy wycinek vs. podwójny wycinek vs. wycinek aluminiowy porównanie wydajności
Wskaźnik wydajności
Jednorazowa
Podwójne cięcie
Odcinek aluminiowy
Prędkość cięcia
Nie, nie, nie.
★★★
Nie, nie, nie.
Wykończenie powierzchni
★★
Nie, nie, nie.
★★★
Sterowanie chipami
★
Nie, nie, nie.
Nie, nie, nie.
Stabilność drgań
★★
Nie, nie, nie.
★★★
Najlepiej dla
Stal, żelazo odlewane
SS, stali stopowej
Aluminium, miedź
*Jeśli sprzedajesz do warsztatów lub dystrybutorów metalowych, zawsze wpisuj do katalogu wszystkie trzy rodzaje zębów, ponieważ pokrywają one 90% potrzeb rynku.
Jak geometria zębów wpływa na wydajność cięcia
1Wydajność usuwania żetonów: duże konstrukcje fletów usuwają żetony szybciej (najlepiej w przypadku aluminium), podczas gdy zęby przekrojowe zmniejszają rozmiar żetonów (najlepiej w przypadku stali nierdzewnej).
2Szybkość cięcia: agresywna geometria fletów zwiększa szybkość usuwania, ale wymaga również wyższych obrotow i stabilnych narzędzi.
Zalecane prędkości pracy
Średnica głowicy burra ((rmp/min)
3 mm ((1/8")
6mm ((1/4")
10 mm ((3/8")
12 mm ((1/2")
16 mm ((5/8")
Maksymalna prędkość pracy
90000
65000
55000
35000
25000
Aluminium, tworzywa sztuczne
Zakres użytkowy
60000-80000
15000-60000
10000-50000
7000-30000
6000-20000
Zalecana prędkość startu
65000
40000
25000
20000
15000
Miedź, żelazo
Zakres użytkowy
45000-80000
22500-60000
15000-40000
11000-30000
9000-20000
Zalecana prędkość startu
65000
45000
30000
25000
20000
Stal łagodna
Zakres użytkowy
60000-80000
450000-60000
30000-40000
22500-30000
18000-20000
Zalecana prędkość startu
80000
50000
30000
25000
20000
Surowe stali, itp.
Zakres użytkowy
60000-80000
30000-45000
19000-30000
15000-22500
12000-18000
Zalecana prędkość startu
80000
40000
25000
20000
15000
3Pojawienie się ciepła: niewłaściwy typ zęba = nadmierne ciepło = zużycie narzędzia + oparzenia na obrabianiu.
4.Wibracja i stabilność: podwójnie obcięte grzyby zmniejszają wibracje i poprawiają kontrolę.
5Żywotność narzędzia: zoptymalizowana geometria zęba zmniejsza tarcie i obciążenie, wydłuża żywotność burru o 25-40%.
Wybór odpowiedniej geometrii zęba dla różnych materiałów
Materiał
Zalecany rodzaj zęba
Przyczyny zalecenia
Stal węglowa
Jednorazowa
Obcięcie agresywne
Pozostałe
Podwójne cięcie
Zapobiega utwardzaniu pracy
Stal utwardzona
Podwójne cięcie
Stabilne cięcie
Aluminiowe
Odcinek aluminiowy
Zapobiega ładowaniu
Tytanium
Podwójne cięcie
Stabilność w temperaturze
Miedź/miedź
Odcinek aluminiowy
Czyste cięcie
Często zadawane pytania
P1: Który rodzaj zęba z karbidu wytrzymuje najdłużej?
Dwukrotnie obcinane węgle zapewniają najwyższą równowagę między prędkością i żywotnością narzędzia.
P2: Czy mogę poprosić o specjalną geometrię zęba?
Tak, OEM dostosowanie konstrukcji zęba jest dostępne dla zamówień wielkościowych.
P3: Jaki typ zęba jest najlepszy dla stali nierdzewnej?
Podwójnie obcięte sznurki zmniejszają twardnienie, sprawniejsza kontrola.
Wniosek
Geometria zęba bezpośrednio kontroluje prędkość cięcia, usuwanie odłamków, wykończenie powierzchni, ciepło i żywotność narzędzia.
Wytwarzamy obrócające się węglik wolframowy dla światowych dystrybutorów narzędzi i użytkowników przemysłowychMamy następujące główne zalety:
- WC z węglowodorów o bardzo cienkiej ziarnkowości
- Szlifowanie precyzyjne CNC 5-osiowe
- Wysoko wytrzymałe lutowanie srebra
- Standardowa i dostosowana geometria zębów
- Ceny fabryczne + szybka dostawa
Stocznie stanowią jedno z najbardziej wymagających środowisk operacyjnych do obrotowych szczurów z węglowodorów.W celu spełnienia rzeczywistych wymagań warsztatowych wymagana jest precyzyjna inżynieria, od dostosowanej geometrii zębów po zoptymalizowane rodzaje surowców i rozmiary ziaren.
Zrozumienie rzeczywistości operacyjnej działalności stoczni
Przygotowanie powierzchni stoczni charakteryzuje się ciągłym, ciężkim szlifowaniem surowego materiału.i uporczywej rdzy przy użyciu pneumatycznych szlifierów wysokiego momentu obrotowego pod długotrwałym ciężkim obciążeniem.
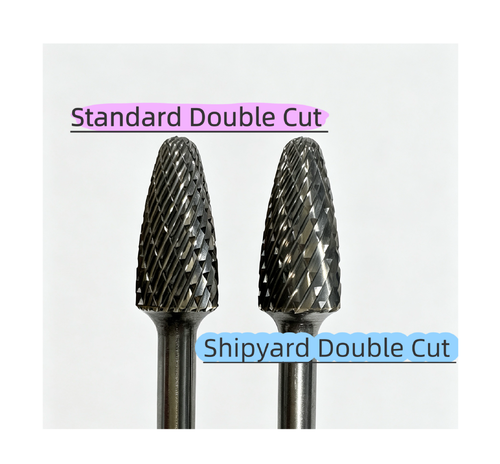
Oto porównanie między standardowymi bursami podwójnie obciętymi a ciężkimi bursami stoczniowymi w tych warunkach pracy:
Kluczowe różnice
1Geometria zębów i konstrukcja strukturalna (różnica rdzeniowa)
Standardowy podwójny cięcie (standardowy 24-zębny):
Cechy projektowe:Wąskie płytki, większa gęstość zębów i drobniejsze końcówki zębów.
Cel zastosowania:Określenie przyrządów mechanicznych przeznaczonych do usuwania materiałów i wykończenia powierzchni.
Ograniczenia:Kiedy na stałych płytkach lub na grubiutkich łuskach, które są wciśnięte, łatwo się zatykają, gromadzą ciepło i przedwcześnie rozpadają się.
Stocznia ciężkoodporna podwójne cięcie (stocznia 20-zęba):
Cechy projektowe:Większa wysokość zębów z znacznie głębszymi i szerszymi płytkami.o pojemności nieprzekraczającej 10 W.
Cel zastosowania:Wykorzystuje się je do usuwania ciężkich materiałów, specjalnie zaprojektowanych do masowych szwów spawalniczych, dużych rozpraszaniach i grubej skali młyńskiej na płytkach statków.
Główne zalety:Doskonała przepustowość odcinka zapobiega ładowaniu i spalania nawet pod wysokim ciśnieniem operatora.zapewnienie maksymalnej szybkości usuwania metalu (MRR) i znacznie dłuższego okresu eksploatacji narzędzia.
Wymienność:Pozostawia szorstszy profil powierzchni, co czyni go bardziej odpowiednim do usuwania pierwotnego materiału niż do wykończenia.
2. Wyroby węglowodorów i metalurgii
Standardowy podwójny wycinek:Wykorzystuje standardowy węglik wolframu o drobnym ziarnku, nadający się do codziennego obróbki.
Specjalny oddział stoczni:Formułowany z ultrafińszym węglem wolframu, zapewniający wyższą wytrzymałość poprzecznego pękania (TRS) i twardość wysokotemperaturową ("czerwona twardość").Ponieważ ciągłe szlifowanie generuje ekstremalne ciepłoWybrane wersje wysokiej jakości posiadają również specjalistyczne powłoki odporne na zużycie w celu wydłużenia żywotności.
3. Podstawowe środowiska aplikacyjne
Standardowy podwójny wycinek:Warsztaty maszynowe, wytwarzanie narzędzi i matri, lekkie odlewnictwo oraz półprodukcja stali nierdzewnej lub mniejszych elementów stalowych.
Specjalny oddział stoczni:Stocznie, produkcja na morzu, produkcja stali konstrukcyjnej i produkcja maszyn ciężkich wymagających długotrwałego szlifowania grubości spawania płyt i warstw rdzy.
4. Wydajność obsługi i szlifowania przez operatora
Standardowy podwójny wycinek:Zapewnia mniejszą odporność cięcia, minimalne drgania i gładszą wykończenie powierzchni.
Specjalny oddział stoczni:Oferuje agresywny ugryzienie i szybkie usuwanie metalu, aby szybko usunąć grube spawania.chociaż w zależności od specyfikacji pracy może być wymagane wtórne wykończenie.
Zalecenie
Wybór prawidłowej geometrii rotacyjnej zakładu bezpośrednio wpływa na efektywność operacyjną i koszty zużycia.podzielić się swoimi konkretnymi warunkami pracy i materiałami docelowymi z naszym zespołem technicznym, abyśmy mogli zalecić optymalną konfigurację bur dla Twojej aplikacji.